Zprávy

Jak plochá příruba dosáhne spolehlivého utěsnění pomocí šroubů?

2026-09-17 13:30:08

V petrochemickém závodě musí šroubový plochý přírubový spoj obsahovat procesní kapalinu o tlacích přesahujících 100 barů a teplotách přesahujících 400 °C. Těsnění není tvořeno jedním komponentem, ale systémem: čely přírub, těsněním a šrouby. Když jsou šrouby utaženy, vytvářejí upínací sílu, která stlačuje těsnění mezi čely přírub. Těsnění se zase deformuje a vyplňuje mikroskopické nerovnosti na površích přírub, čímž vytváří bariéru, která zabraňuje úniku. Zdá se to dost jednoduché. Přesto jsou netěsnosti přírub jednou z nejčastějších příčin průmyslových havárií a výrobních ztrát. Důvodem je, že dosažení spolehlivého těsnění vyžaduje přesné vyvážení zatížení šroubu, stlačení těsnění a tuhosti příruby – rovnováhu, kterou lze snadno narušit nesprávnou instalací, nesprávným utahovacím momentem šroubu nebo špatnou kvalitou čela příruby.


Otázka, jak aplochá přírubadosažení spolehlivého utěsnění pomocí šroubů proto není jen otázkou utahování šroubů, dokud nejsou utaženy. Je to věc inženýrství. Zatížení šroubu musí být dostatečné, aby dostatečně stlačilo těsnění, aby utěsnilo, ale ne tak vysoké, aby to rozdrtilo těsnění nebo uvolnilo šrouby. Čela přírub musí být dostatečně plochá a hladká, aby se těsnění přizpůsobilo, ale ne tak hladké, aby těsnění nemohlo sevřít. Šrouby musí být utaženy ve specifickém pořadí, aby bylo zajištěno rovnoměrné rozložení zatížení. A celá sestava musí být navržena tak, aby vydržela provozní tlak, teplotu a tepelné cykly, aniž by ztratila svou těsnící sílu. Tento článek podrobně prozkoumá každý z těchto faktorů a poskytne inženýrům, odborníkům na údržbu a specialistům na nákup komplexní znalosti o těsnění ploché příruby šrouby. NaWenzhou Longan Flange Co., Ltd.Naše továrna vyrábí ploché příruby již více než dvě desetiletí a vyvinuli jsme hluboké porozumění faktorům, které určují spolehlivost těsnění.

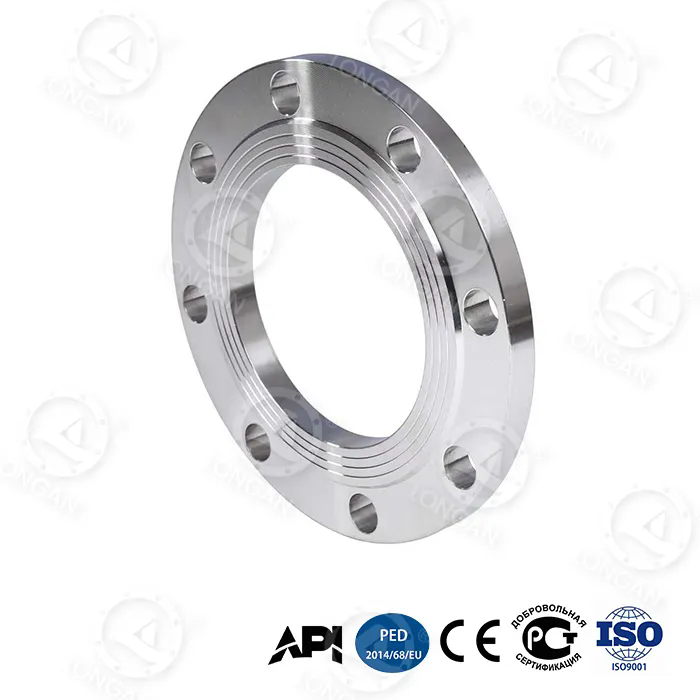
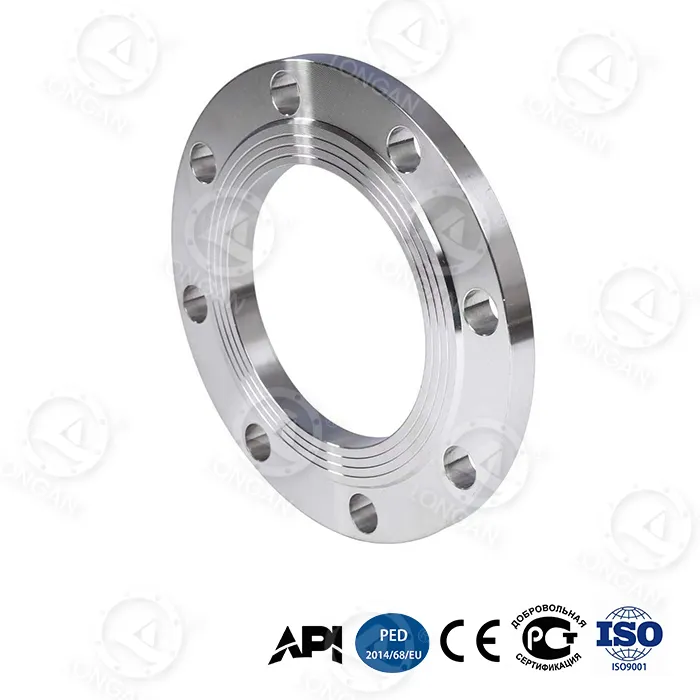
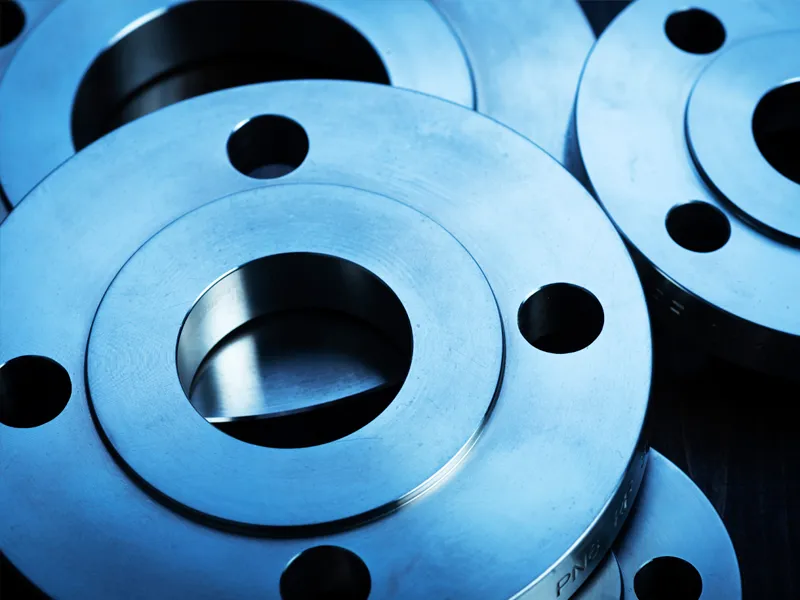
sme b16.5 flat face flange


Obsah


1. Těsnící mechanismus: Co se vlastně stane, když utáhnete šroub?

Abychom pochopili, jak plochá příruba dosahuje spolehlivého utěsnění, musíme nejprve pochopit mechaniku šroubového spoje. Když je šroub utažen, je elasticky natažen. Šroub se chová jako pružina a napětí v šroubu vytváří upínací sílu, která přitahuje obě čela přírub k sobě. Tato upínací síla se přenáší přes čela přírub na těsnění. Těsnění, které je vyrobeno z měkčího materiálu než příruba, se stlačí. Jak se stlačuje, proudí do mikroskopických prohlubní a škrábe na čele příruby, čímž vytváří klikatou dráhu, kterou stlačená tekutina nemůže snadno proniknout. Těsnění je dosaženo, když je těsnění dostatečně stlačeno, aby vyplnilo tyto nepravidelnosti, a když zbytkové kompresní napětí na těsnění je větší než vnitřní tlak tekutiny.

Klíčovým principem je, že těsnění musí být udržováno ve stavu stlačení po celou dobu životnosti spoje. Pokud tlakové napětí klesne pod kritickou úroveň, těsnění bude netěsné. Tlakové napětí může klesnout z několika důvodů. Těsnění se může v průběhu času uvolnit (tečení), zejména při zvýšených teplotách. Šrouby mohou ztratit napětí v důsledku uvolnění nebo vibrací. Čela přírub se mohou oddělit v důsledku tepelné roztažnosti nebo ohybu. Konstrukce ploché příruby musí zohledňovat všechny tyto faktory. Silnější a pevnější příruba bude odolávat ohybu a udržovat rovnoměrnější tlakové napětí na těsnění. Větší počet menších šroubů poskytne rovnoměrnější upínací sílu než menší počet větších šroubů. A materiál těsnění musí být vybrán tak, aby odolal relaxaci a chemickému působení.

Následující tabulka shrnuje klíčové síly a faktory, které určují spolehlivost šroubovaného plochého přírubového těsnění.

Faktor Popis Vliv na těsnění
Napětí šroubu Elastické roztažení šroubu při utažení Poskytuje upínací sílu, která stlačuje těsnění
Komprese těsnění Deformace těsnění při zatížení šroubem Vyplňuje nerovnosti povrchu a vytváří těsnění
Tuhost příruby Odolnost příruby proti ohybu při zatížení šroubem Zajišťuje rovnoměrné stlačení těsnění po celé ploše
Relaxace těsnění Ztráta kompresního napětí v průběhu času Snižuje těsnicí sílu; musí být minimalizováno
Tepelné efekty Diferenční roztažnost šroubů, přírub a těsnění Může zvýšit nebo snížit zatížení šroubu
Vnitřní tlak Síla, kterou působí procesní tekutina Má tendenci oddělovat příruby; musí být vyrovnáno zatížením šroubu

Ve společnosti Wenzhou Longan Flange Co., Ltd. navrhujeme naše ploché příruby, abychom tyto faktory optimalizovali. Naše příruby jsou vyrobeny z vysoce kvalitní oceli a jsou opracovány na přesné rozměry, aby bylo zajištěno správné uložení a rozložení zatížení. Poskytujeme také technické pokyny pro výběr šroubů, výběr těsnění a postupy utahování, abychom našim zákazníkům pomohli dosáhnout spolehlivých těsnění v jejich specifických aplikacích.


2. Zatížení šroubu a točivý moment: Čísla, která určují úspěch nebo neúspěch

Zatížení šroubu je jedinou nejdůležitější proměnnou pro dosažení spolehlivého utěsnění. Pokud je zatížení šroubu příliš nízké, těsnění nebude dostatečně stlačeno, aby utěsnilo. Pokud je zatížení šroubu příliš vysoké, těsnění může být rozdrceno, šrouby mohou povolit nebo se může poškodit příruba. Cílové zatížení šroubu je určeno doporučením výrobce těsnění, které specifikuje minimální a maximální tlakové napětí pro materiál těsnění. Toto napětí je poté převedeno na hodnotu točivého momentu pomocí tření závitu šroubu a geometrie spoje. Vztah krouticího momentu a napětí je dán vzorcem: T = K × D × F, kde T je krouticí moment, K je součinitel matice (bezrozměrný koeficient, který zohledňuje tření), D je jmenovitý průměr šroubu a F je požadované napnutí šroubu.

Ořechový faktor K je kritický, ale často nepochopený parametr. Záleží na mazání závitů, povrchové úpravě šroubu a matice a přítomnosti případných povlaků. Typická hodnota pro K je 0,2 pro mazané ocelové šrouby, ale může se pohybovat od 0,1 do 0,3 v závislosti na podmínkách. To znamená, že stejná hodnota točivého momentu může způsobit napnutí šroubu, které se mění třikrát. To je důvod, proč samotný krouticí moment není spolehlivým indikátorem zatížení šroubu. Pro kritické aplikace používají inženýři přesnější metody, jako je měření prodloužení šroubu nebo přímé indikátory napětí. Níže uvedená tabulka uvádí typické hodnoty točivého momentu pro běžné velikosti šroubů a materiály těsnění.

Velikost šroubu Typ těsnění Cílové napětí šroubu (MPa) Doporučený točivý moment (Nm) Nut faktor (K)
M16 Pryž 30–50 80–120 0.20
M16 PTFE 40 - 60 100–150 0.20
M20 Spirálová rána 60–80 200–280 0.18
M24 Spirálová rána 60–80 350–480 0.18
M24 Kovový plášť 80–120 450–650 0.16

V naší továrně poskytujeme našim zákazníkům podrobné specifikace točivého momentu pro každou plochou přírubu, kterou vyrábíme. Tyto specifikace jsou založeny na rozměrech příruby, velikosti a materiálu šroubu, typu těsnění a provozních podmínkách. Doporučujeme také použití kalibrovaných momentových klíčů a ověření napnutí šroubu pomocí druhé metody, jako je měření prodloužení šroubu pomocí mikrometru nebo pomocí ultrazvukového měřiče napětí šroubu. Tento přísný přístup k řízení zatížení šroubů je nezbytný pro dosažení spolehlivého těsnění v kritických aplikacích.


3. Výběr těsnění: Stlačitelný prvek, který tvoří těsnění

Těsnění je komponenta, která ve skutečnosti vytváří těsnění ve šroubovaném plochém přírubovém spojení. Jedná se o stlačitelný materiál, který je stlačen mezi čely přírub. Těsnění musí být dostatečně měkké, aby se přizpůsobilo povrchovým nerovnostem čel přírub, ale dostatečně pevné, aby odolalo vnitřnímu tlaku a chemickému působení procesní tekutiny. Musí být také dostatečně pružný, aby si udržel své kompresní napětí v průběhu času a při tepelném cyklování. Neexistuje jediný materiál těsnění, který by byl vhodný pro všechny aplikace. Výběr materiálu těsnění závisí na požadavcích na teplotu, tlak a chemickou kompatibilitu konkrétní aplikace.

Nejběžnějšími materiály těsnění pro ploché příruby jsou pryž, PTFE, spirálově vinuté a kovové opláštění. Pryžová těsnění se používají v nízkotlakých a nízkoteplotních aplikacích, jako jsou rozvody vody a vzduchu. Těsnění PTFE se používají v chemických aplikacích, kde je vyžadována odolnost vůči agresivním kapalinám. Spirálově vinutá těsnění se používají ve vysokotlakých a vysokoteplotních aplikacích, jako jsou potrubí pro páru a uhlovodíky. Těsnění s kovovým pláštěm se používají v nejnáročnějších aplikacích, kde je vyžadována nejvyšší úroveň teplotní a tlakové odolnosti. Níže uvedená tabulka porovnává klíčové vlastnosti těchto materiálů těsnění.

Materiál těsnění Maximální teplota (°C) Maximální tlak (bar) Chemická odolnost Typická aplikace
Pryž (NBR) 100 16 Dobré (voda, olej) Voda, vzduch, nízkotlaká pára
PTFE 260 40 Vynikající Chemické zpracování, potraviny
Spirálová rána 500 100 Velmi dobré Pára, uhlovodíky, vysoký tlak
Kovový plášť 600 150 Vynikající Vysoká teplota, vysoký tlak

Ve Wenzhou Longan Flange Co., Ltd. nevyrábíme těsnění, ale úzce spolupracujeme s našimi zákazníky, abychom zajistili, že těsnění, které si vyberou, je kompatibilní s našimi plochými přírubami. Poskytujeme podrobné rozměry čel příruby, včetně zvýšené výšky čela a povrchové úpravy, které jsou rozhodující pro správné usazení těsnění. Na základě doporučení výrobce těsnění poskytujeme také pokyny pro tlakové napětí těsnění a krouticí moment šroubů. Naším cílem je zajistit, aby celý systém šroubových spojů – příruba, těsnění a šrouby – fungovaly společně, aby bylo dosaženo spolehlivého utěsnění.


4. Povrchová úprava příruby: Proč je drsnost povrchu kritickým parametrem

Povrchová úprava čela příruby je kritickým parametrem, který je často opomíjen. Těsnění musí být schopno přizpůsobit se povrchovým nerovnostem čela příruby, aby se vytvořilo těsnění. Pokud je povrch příliš hrubý, těsnění nemusí být schopno vyplnit hluboká prohlubně a může zůstat úniková cesta. Pokud je povrch příliš hladký, těsnění nemusí být schopno povrch uchopit a pod tlakem může sklouznout nebo vytlačit. Optimální povrchová úprava je rovnováha mezi těmito dvěma extrémy. Pro většinu materiálů těsnění se doporučuje drsnost povrchu Ra 3,2 až 6,3 mikrometrů. Toho je typicky dosaženo obrobením čela příruby s vroubkovaným nebo soustředným drážkovým vzorem, známým jako "fonografický" povrch.

Zvuková úprava je specifikována v normách jako ASME B16.5 a EN 1092-1. Povrchová úprava je vytvořena nástrojem, který vyřeže souvislou spirálovou drážku na čele příruby. Hloubka drážky a rozteč jsou řízeny pro dosažení požadované drsnosti. Vzor drážky poskytuje řadu hřebenů a prohlubní, které může těsnění uchopit. Tato rukojeť zabraňuje vyfouknutí těsnění vnitřním tlakem a pomáhá udržovat těsnění při tepelném cyklování. Níže uvedená tabulka uvádí doporučenou povrchovou úpravu pro různé materiály těsnění.

Materiál těsnění Doporučená drsnost povrchu (Ra, µm) Typ dokončení
Pryž 3,2 - 6,3 fonografický (soustředný nebo zoubkovaný)
PTFE 1,6 - 3,2 Fonografické nebo hladké
Spirálová rána 3,2 - 6,3 Fonografický
Kovový plášť 3,2 - 6,3 Fonografický

V naší továrně obrábíme všechny naše ploché čela přírub na specifikovanou povrchovou úpravu pomocí CNC soustruhů s přesným obráběním. Povrchovou úpravu ověřujeme pomocí profilometru a výsledky zaznamenáváme do naší dokumentace kontroly kvality. To zajišťuje, že každá námi vyrobená plochá příruba poskytuje optimální povrch pro usazení těsnění. Nabízíme také řadu povrchových úprav, včetně hladkého povrchu, vroubkovaného povrchu a povrchové úpravy prstencových spojů, abychom splnili požadavky různých typů těsnění a aplikací.


5. Sekvence utahování šroubů a kontrola kvality

Pořadí utahování šroubů je dalším kritickým faktorem pro dosažení spolehlivého utěsnění. Pokud jsou šrouby utahovány jeden po druhém v náhodném pořadí, příruba se zdeformuje a stlačení těsnění bude nerovnoměrné. To může vést k netěsnosti, i když jsou konečné hodnoty točivého momentu správné. Správný postup je utahovat šrouby ve hvězdicovém nebo křížovém vzoru ve více průchodech. První průchod by měl být průchod s nízkým kroutícím momentem (obvykle 30 % konečného krouticího momentu), aby se těsnění usadilo a příruby byly vyrovnány. Druhý průchod by měl být průchod se středním točivým momentem (obvykle 60 % konečného točivého momentu). Finální průchod by měl být při plném točivém momentu, opět ve hvězdicovém vzoru. Toto postupné, rovnoměrné utahování zajišťuje, že těsnění je stlačeno rovnoměrně a že čela přírub zůstanou rovnoběžná.

Počet průchodů a specifické hodnoty točivého momentu závisí na velikosti příruby, počtu šroubů a materiálu těsnění. U velkých přírub s mnoha šrouby mohou být vyžadovány tři nebo čtyři průchody. U malých přírub mohou stačit dva průchody. Níže uvedená tabulka poskytuje obecný návod pro sekvence utahování šroubů.

Velikost příruby Počet šroubů Doporučené průkazy Vzor točivého momentu
DN50 - DN100 4–8 2 Hvězdný vzor
DN150 - DN300 8-12 3 Hvězdný vzor
DN350 - DN600 12 - 20 3-4 Hvězdný vzor
> DN600 > 20 4+ Hvězdný vzor, ​​více fází

Kontrola kvality je nezbytná pro zajištění správného provedení utahovacího postupu. Po posledním průchodu utahovacího momentu by měl kvalifikovaný inspektor ověřit utahovací moment na každém šroubu pomocí kalibrovaného momentového klíče. Inspektor by měl také zkontrolovat mezeru mezi čely přírub v několika bodech po obvodu, aby se ujistil, že jsou příruby rovnoběžné. Pokud je mezera nerovnoměrná, měly by se šrouby povolit a postup utahování opakovat. Ve společnosti Wenzhou Longan Flange Co., Ltd. poskytujeme našim zákazníkům podrobné pokyny k instalaci a specifikace točivého momentu pro každou plochou přírubu, kterou vyrábíme. Nabízíme také školení a technickou podporu na místě, abychom našim zákazníkům pomohli dosáhnout spolehlivých těsnění v jejich kritických aplikacích.


6. Často kladené otázky (FAQ)

Otázka 1: Jaký je správný krouticí moment šroubu pro plochou přírubu?

Odpověď: Správný moment šroubu závisí na velikosti šroubu, materiálu šroubu, materiálu těsnění a provozních podmínkách. Obvykle je specifikován výrobcem těsnění nebo vypočítán pomocí vzorce T = K × D × F, kde K je součinitel matice, D je průměr šroubu a F je cílové napětí šroubu. Poskytujeme podrobné specifikace utahovacího momentu pro každou plochou přírubu, kterou vyrábíme ve Wenzhou Longan Flange Co., Ltd. Je nezbytné používat kalibrovaný momentový klíč a dodržovat doporučenou sekvenci utahování.

Otázka 2: Proč moje plochá příruba netěsní, i když šrouby utáhnu na předepsaný moment?

Odpověď: Existuje několik možných důvodů. Těsnění může být poškozené nebo z nesprávného materiálu. Čela přírub mohou být poškozená nebo mít nesprávnou povrchovou úpravu. Šrouby mohou být znečištěné nebo nesprávně namazané, což má za následek, že faktor matice se liší od předpokládané hodnoty. Příruby nesmí být rovnoběžné. Nebo mohou provozní podmínky překročit jmenovitý tlak nebo teplotu těsnění. K identifikaci hlavní příčiny je nezbytná důkladná kontrola všech součástí a revize postupu instalace.

Otázka 3: Jaký je rozdíl mezi vyvýšenou čelní plochou a plochou čelní přírubou?

Odpověď: Vyvýšená čelní plochá příruba má na čelní straně malý vyvýšený prstenec, zatímco plochá čelní příruba má zcela plochou čelní plochu. Zvýšená plocha je navržena tak, aby koncentrovala zatížení šroubu na těsnění, čímž se zvyšuje těsnicí napětí. Ploché čelní příruby se používají s celoplošným těsněním a jsou běžné v nízkotlakých aplikacích a u litinových nebo plastových přírub. Volba závisí na aplikaci a protipřírubě.

Otázka 4: Jak často by se měly šrouby ploché příruby znovu utahovat?

Odpověď: Šrouby ploché příruby by měly být znovu utaženy po prvních 24 hodinách provozu, zejména v aplikacích s vysokou teplotou, kde tepelná roztažnost a uvolnění těsnění může způsobit ztrátu zatížení šroubu. Poté se dotažení obvykle provádí během plánovaných intervalů údržby, jako jsou roční odstávky. Frekvence závisí na kritičnosti aplikace a provozních podmínkách. Doporučuje se také pravidelná kontrola těsnosti.

Otázka 5: Jaký je maximální tlak, který může plochá příruba utěsnit?

Odpověď: Maximální tlak, který může plochá příruba utěsnit, závisí na jmenovité hodnotě příruby, materiálu těsnění a zatížení šroubu. Například plochá příruba třídy 150 se spirálově vinutým těsněním může utěsnit až 20 barů při okolní teplotě. Příruba třídy 300 může utěsnit až 50 bar. Vyšší tlaky vyžadují vyšší jmenovité hodnoty přírub a robustnější materiály těsnění. V naší továrně vyrábíme ploché příruby v řadě tlakových tříd, které splňují požadavky různých aplikací.


7. Závěr

Dosažení spolehlivého těsnění pomocí šroubované ploché příruby je výzvou pro systémové inženýrství. Vyžaduje správnou kombinaci zatížení šroubů, stlačení těsnění, tuhosti příruby a povrchové úpravy. Každý z těchto faktorů musí být pečlivě specifikován a kontrolován, aby bylo zajištěno, že těsnění zůstane ve stavu stlačení po celou dobu životnosti spoje. Zatížení šroubu musí být dostatečné pro stlačení těsnění, ale ne tak vysoké, aby poškodilo těsnění nebo přírubu. Těsnění musí být kompatibilní s procesní kapalinou a schopné odolat provozní teplotě a tlaku. Čela příruby musí být rovná a musí mít správnou povrchovou úpravu, aby se těsnění přizpůsobilo a sevřelo. A šrouby musí být utaženy ve správném pořadí, aby bylo zajištěno rovnoměrné rozložení zatížení. Ve společnosti Wenzhou Longan Flange Co., Ltd. naše továrna vyrábí ploché příruby již více než dvě desetiletí a těmto faktorům jsme hluboce porozuměli. Naše příruby jsou přesně opracovány, aby bylo zajištěno správné usazení a rozložení zatížení, a našim zákazníkům poskytujeme technickou podporu, kterou potřebují k dosažení spolehlivých těsnění.

Ať už navrhujete nový potrubní systém nebo udržujete stávající, zveme vás, abyste nás kontaktovali a probrali vaše požadavky na ploché příruby. Náš tým inženýrů vám může pomoci vybrat správnou přírubu pro vaši aplikaci, poskytnout specifikace krouticího momentu a nabídnout pokyny k výběru a instalaci těsnění. Zavázali jsme se poskytovat našim zákazníkům produkty nejvyšší kvality a nejlepší možné služby.

Kontaktujte Wenzhou Longan Flange Co., Ltdprodiskutovat vaše požadavky na ploché příruby a zjistit, jak vám naše produkty mohou pomoci dosáhnout spolehlivého těsnění ve vašich kritických aplikacích.

Související novinky
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies. Privacy Policy
Reject Accept